

1. 总则 1.1 目的:为规范PCBA(印刷电路板组件)设计流程,规避设计与制造脱节导致的生产缺陷、成本浪费及周期延误,提升PCBA产品量产良率、生产效率,降低制造成本,确保产品品质稳定,制定本规范。 1.2 适用范围:本规范适用于各类PCBA产品的设计、审核、生产全流程,涵盖PCB基板设计、元件布局与焊盘设计、钢网设计、焊接工艺、测试与装配、文件交付等所有相关环节,适用于研发设计、生产制造相关从业人员及设计审核人员。 1.3 参考标准:本规范基于IPC行业标准(含IPC-7351等相关标准),结合主流电子制造工艺实践制定,确保规范的专业性、实操性与行业兼容性。 2. PCB基础设计规范 2.1 基材选择:首选FR-4环氧玻璃布基板,其具备优异的绝缘性能、机械强度及耐热性,可满足绝大多数电子产品使用需求;若采用无铅焊接工艺,需选用耐高温等级≥150℃的FR-4基材,防止焊接过程中基材变形、分层。 2.2 铜厚标准:外层铜厚≥1oz(即35μm),满足常规信号传输需求;电源层因承载电流较大,建议铜厚≥2oz(70μm),降低线路损耗,避免发热过载;特殊产品可根据电流需求调整铜厚,需提前确认工艺可行性。 2.3 板厚控制:常规PCB板厚为1.6mm,板厚公差严格控制在±10%范围内;特殊产品板厚可根据客户需求或产品结构调整,调整后需与生产端确认工艺适配性。 2.4 线路与间距设计:按产品类型分类规范,普通消费类产品最小线宽/线距≥0.15mm/0.15mm,确保批量生产蚀刻精度;高密度产品(如工业控制板、精密仪器板)最小线宽/线距可降至≥0.1mm/0.1mm,需提前与板厂确认蚀刻工艺能力,避免线路短路、断路。 2.5 过孔设计:通孔孔径常规范围为0.3mm~0.8mm,焊盘环宽≥0.1mm,防止过孔与线路连接不良;盲孔、埋孔需根据PCB层数和板厚合理设计,孔径与板厚比不超过1:6,确保孔壁质量,避免孔壁破损、漏铜。 2.6 阻焊与丝印设计:阻焊桥最小宽度≥0.08mm,避免焊接时出现焊锡桥连;丝印文字高度≥0.8mm、线宽≥0.15mm,清晰标注元件标号、极性及关键参数,便于装配操作与后期维护检修,丝印需避免覆盖焊盘、测试点及关键线路。 3. 元件布局与焊盘设计规范 3.1 布局基本原则:遵循“紧凑合理、便于焊接、利于散热、便于测试”的核心原则,兼顾生产效率与产品性能,避免布局冲突、散热不良及焊接盲区。 3.2 元件间距要求:SMD(表面贴装元件)间最小间距≥0.3mm,若为0402等小封装元件,间距可放宽至≥0.4mm,防止贴装偏移、焊锡桥连;SMD元件与通孔元件间距≥1.0mm,避免波峰焊时通孔元件引脚遮挡SMD元件,导致焊接不充分。 3.3 特殊元件布局:高发热元件(如功率芯片、功率电阻)周边需预留≥2mm散热区,且尽量靠近PCB边缘布置,便于热量散发,避免高温影响周边敏感元件(如电容、传感器)性能;极性元件(如二极管、电解电容)需在丝印层清晰标注正负极方向,标注符号清晰可辨,防止装配时极性接反。 3.4 波峰焊相关布局:轴向元件(如轴向电阻、电容)需与板边平行布置,避免焊接时出现阴影效应,导致引脚焊接不牢固;插件元件引脚长度控制在1.5mm~2.0mm,过长易导致虚焊,过短则无法有效固定。 3.5 焊盘设计标准:严格遵循IPC-7351标准,确保焊接可靠性。SMD焊盘需与元件引脚尺寸精准匹配,引脚末端延伸≥0.3mm,防止焊接时出现“立碑”“假焊”等缺陷;通孔元件焊盘孔径需比引脚直径大0.2~0.4mm,预留合理焊锡空间,焊盘直径≥孔径+1.0mm,增强焊接附着力。 3.6 特殊封装焊盘设计:BGA封装焊盘直径根据球径设定,球径≤0.5mm时,焊盘直径为球径的0.8~0.9倍,焊盘间距与球间距一致,且需设计散热焊盘,避免锡球短路;QFN封装焊盘需预留散热焊盘,焊盘边缘设计排气孔,便于焊接时助焊剂挥发,提升焊接质量。 4. 钢网与焊接工艺规范 4.1 钢网设计要求:钢网厚度根据元件类型精准设定,常规SMD元件(如0603、0805封装)钢网厚度为0.12~0.15mm,确保焊锡量充足;细间距IC(引脚间距≤0.5mm)钢网厚度可降至0.1mm,避免焊锡过多导致引脚桥连。 4.2 钢网开孔规范:开孔宽长比需>1.5,便于焊锡脱模;开孔形状与焊盘形状一致,不规则焊盘采用异形开孔设计,确保焊锡均匀分布;接地焊盘采用分网格开窗设计,网格尺寸为0.8mm×0.8mm,减少焊锡量,防止虚焊、锡珠残留,同时提升接地性能。 4.3 回流焊工艺标准(无铅工艺):温度曲线分为预热区、升温区、恒温区、峰值区、冷却区,各阶段参数严格控制:预热区150~170℃,升温速率≤3℃/s;恒温区180~200℃,持续60~90s,确保助焊剂充分挥发;峰值温度235~245℃,持续10~20s,敏感元件峰值温度不超过260℃;冷却区降温速率≤4℃/s,避免PCB板因温差过大产生应力变形。 4.4 波峰焊工艺标准:焊锡温度控制在260±5℃,传输速度1.2~1.5m/min;板边5mm内禁止布置SMD元件,防止元件被焊锡冲击损坏或焊接不牢固;插件元件需插装到位,引脚朝下,确保引脚完全浸入焊锡,焊接后引脚余高控制在1.0~1.5mm。 4.5 焊接检验标准:焊接后无虚焊、假焊、桥连、锡珠残留等缺陷,焊锡饱满、表面光亮,元件引脚无氧化、变形,焊接处无裂纹、脱焊现象。 5. 测试与装配规范 5.1 测试点设计:测试点直径≥0.8mm,测试点间距≥1.5mm,测试点与周边元件、线路间距≥0.5mm,避免测试时探针短路;所有关键信号(电源信号、控制信号等)必须设置测试点,测试点标注清晰编号,与测试方案一一对应。 5.2 装配要求:螺钉孔周边3mm内无任何元件、线路,避免螺钉紧固时挤压元件、损坏线路;螺钉孔孔径与螺钉规格匹配,孔径比螺钉直径大0.1~0.2mm,确保安装牢固。 5.3 拼板设计:拼板需结合SMT设备贴装范围,添加工艺边,工艺边宽度≥5mm,工艺边上设置定位孔(直径3.0mm),定位孔间距符合设备要求;拼板连接采用V-CUT槽或邮票孔,便于分板,分板后无毛刺、无变形。 6. 文件交付规范 6.1 交付文件要求:设计完成后,需提交完整、准确的交付文件,确保生产端准确理解设计意图,避免因文件缺失、错误导致返工。 6.2 必备文件清单:包括Gerber文件(涵盖顶层、底层、丝印层、阻焊层、钻孔层等所有图层)、坐标文件(明确元件贴装坐标、角度)、BOM表(详细标注元件型号、规格、数量、封装、供应商信息)、装配图(标注元件装配位置、极性、装配顺序)。 6.3 特殊文件要求:有特殊要求的产品(如阻抗控制、高电压产品),需额外提供阻抗控制报告、高电压区域警示说明、散热设计说明等文件,明确关键参数要求。 7. 设计审核与闭环管理 7.1 设计审核要求:设计完成后,需由专业技术人员进行DFM审核,重点检查设计方案是否符合本规范要求,拦截线宽间距、焊盘设计、元件布局等潜在风险。 7.2 仿真工具应用:建议引入Valor、CAM350等DFM仿真工具,对设计方案进行仿真验证,提前发现设计与制造的冲突点,优化设计方案。 7.3 闭环管理:建立“设计前工艺对接、设计中自检、设计后审核、修改后确认”的闭环管理机制,确保设计方案符合规范要求,可直接落地生产。 8. 附则 8.1本规范自发布之日起实施,相关从业人员需严格遵守。 8.2本规范将结合行业技术发展、工艺升级及实际应用反馈,适时修订完善。
26-03-10
PCBA(Printed Circuit Board Assembly,印刷电路板组件)加工是电子制造行业的核心环节,涵盖从PCB基板制备、元件贴装、焊接固化到成品检验的全链条作业。一套标准化、规范化的加工流程,是保障PCBA产品品质稳定、提升生产效率、降低制造成本的关键。本文将详细拆解PCBA加工的完整流程,解析各环节的核心操作、技术要求及注意事项,为相关从业人员提供全面的实操参考。 PCBA加工流程并非单一环节的简单叠加,而是一个环环相扣、相互关联的系统工程,核心可分为前期准备阶段、核心加工阶段、检验测试阶段三大模块,每个模块包含多个关键作业环节,需严格遵循行业标准及工艺规范,确保每一步操作都符合质量要求。 一、前期准备阶段:筑牢加工基础,规避源头风险 前期准备是PCBA加工的前提,直接决定后续加工的顺畅度与产品合格率,主要包括设计审核、物料准备、设备调试三大核心内容,缺一不可。 1.1 设计文件审核与优化(DFM审核) 在正式开工前,需对客户提供的设计文件进行全面审核,核心是开展可制造性设计(DFM)审核,避免设计与制造脱节导致的返工浪费。审核内容主要包括:Gerber文件(涵盖顶层、底层、丝印层、阻焊层等所有图层)的完整性与准确性;BOM表(物料清单)的规范性,确认元件型号、规格、封装、数量与设计要求一致;PCB设计参数,如线宽、线距、焊盘尺寸、过孔大小等是否符合加工工艺要求;元件布局是否合理,是否存在贴装冲突、散热不良、焊接盲区等问题。审核完成后,若发现设计缺陷,需及时与客户沟通,提出优化建议,确保设计方案可落地、可量产。 1.2 物料采购与检验 根据审核通过的BOM表,进行物料采购,优先选择合格供应商,确保物料质量达标。物料到货后,需开展严格的入库检验:核对元件型号、规格、数量与BOM表一致,检查元件外观是否完好,无氧化、破损、变形等缺陷;对关键元件(如芯片、电容、电阻)进行性能抽检,确保其电气参数符合设计要求;对PCB基板进行检验,检查基板表面是否有划痕、漏铜、翘曲等问题,板厚、铜厚、线宽等参数是否符合标准。只有检验合格的物料,才能进入下一环节,杜绝不合格物料流入生产线。 1.3 设备调试与工艺参数确认 PCBA加工依赖多种专业设备,开工前需对所有设备进行全面调试,确保设备运行正常、参数精准。核心调试设备包括:SMT贴片机(调试吸嘴、贴装精度、送料器)、回流焊炉(调试温度曲线,根据无铅/有铅工艺设定预热、恒温、峰值、冷却各阶段的温度与时间)、波峰焊机(调试焊锡温度、传输速度、助焊剂喷涂量)、AOI检测设备(调试检测参数,确保能精准识别贴装、焊接缺陷)。同时,确认各环节的工艺参数,如焊锡膏型号、助焊剂浓度、贴装压力等,形成标准化的工艺文件,指导后续加工操作。 二、核心加工阶段:标准化作业,把控关键环节 核心加工阶段是PCBA成型的关键,主要包括PCB预处理、焊锡膏印刷、SMT贴装、回流焊接、插件装配、波峰焊接六大环节,每个环节都有严格的操作规范,直接影响产品的焊接质量与电气性能。 2.1 PCB预处理 PCB基板在贴装前需进行预处理,目的是去除基板表面的油污、氧化层,提升焊锡的附着力,减少焊接缺陷。预处理流程主要包括:清洁(使用专业清洁剂擦拭基板表面,去除油污、灰尘)、烘干(将清洁后的基板放入烘干箱,在80-100℃环境下烘干10-15分钟,去除表面水分)、抗氧化处理(对基板焊盘进行抗氧化涂层处理,防止焊盘氧化,确保焊接可靠性)。预处理后的PCB基板,需放置在干燥、洁净的环境中,避免二次污染。 2.2 焊锡膏印刷 焊锡膏印刷是SMT贴装的前提,核心是将焊锡膏均匀、精准地印刷到PCB的焊盘上,为后续元件焊接提供支撑。操作流程:将PCB基板固定在印刷机工作台上,调整印刷机参数(印刷速度、压力、刮刀角度);将焊锡膏放置在钢网上,通过刮刀的移动,使焊锡膏通过钢网的开孔,精准印刷到对应的焊盘上;印刷完成后,需检查印刷效果,确保焊锡膏厚度均匀(常规厚度为0.12-0.15mm)、无漏印、无桥连、无气泡,若存在缺陷,需及时清理并重新印刷。 2.3 SMT贴装 SMT(表面贴装技术)是将表面贴装元件(SMD)精准贴装到PCB焊盘上的过程,是PCBA加工的核心环节之一。操作流程:根据坐标文件,将贴片机的吸嘴调整至对应型号,校准贴装精度;将SMD元件装入送料器,送料器与贴片机对接;贴片机通过视觉识别系统,精准抓取元件,调整贴装角度,将元件平稳、准确地贴装到印刷好焊锡膏的焊盘上;贴装过程中,需实时监控贴装质量,避免出现元件偏移、漏贴、错贴等问题。贴装完成后,人工或AOI设备对贴装效果进行初步检查,确认无明显缺陷后,进入回流焊接环节。 2.4 回流焊接 回流焊接的核心是通过高温加热,使焊锡膏融化、固化,将SMD元件与PCB焊盘牢固连接,形成可靠的电气连接。操作流程:将贴装好元件的PCB基板放入回流焊炉,按照预设的温度曲线进行加热;整个过程分为五个阶段:预热(150-170℃,去除焊锡膏中的水分和助焊剂挥发物)、升温(升温速率≤3℃/s,避免元件受热过快损坏)、恒温(180-200℃,使助焊剂充分发挥作用,去除焊盘和元件引脚的氧化层)、峰值(235-245℃,无铅工艺,持续10-20s,使焊锡膏完全融化,实现元件与焊盘的连接)、冷却(降温速率≤4℃/s,使焊锡快速固化,避免PCB板因温差过大产生应力变形)。焊接完成后,PCB基板从回流焊炉中取出,冷却至室温。 2.5 插件装配(THT) 对于无法通过SMT贴装的通孔元件(THT),需进行插件装配。操作流程:根据装配图,将通孔元件的引脚插入PCB对应的通孔中,确保引脚插入到位,无松动;插件过程中,需注意元件的极性(如二极管、电解电容),避免极性接反;插件完成后,将PCB基板固定,对引脚进行剪切,预留引脚长度为1.5-2.0mm,便于后续波峰焊接。 2.6 波峰焊接 波峰焊接主要用于通孔元件的焊接,核心是将PCB基板的引脚通过融化的焊锡,实现与焊盘的牢固连接。操作流程:将插件完成的PCB基板放入波峰焊机,调整传输速度(1.2-1.5m/min)、焊锡温度(260±5℃,无铅工艺)、助焊剂喷涂量;PCB基板通过传输带进入焊锡槽,焊锡通过波峰发生器形成连续的焊锡波,PCB的引脚浸入焊锡波中,焊锡融化后附着在引脚和焊盘上,形成焊接点;焊接完成后,PCB基板经过冷却区,焊锡快速固化,完成通孔元件的焊接。焊接过程中,需避免出现虚焊、假焊、桥连、锡珠残留等缺陷。 三、检验测试阶段:层层把关,确保成品合格 检验测试是PCBA加工的最后一道防线,目的是识别加工过程中产生的缺陷,剔除不合格产品,确保交付给客户的PCBA产品符合设计要求和质量标准。主要包括外观检验、电气测试、功能测试三大环节,部分高端产品还需进行环境测试。 3.1 外观检验(AOI+人工复检) 外观检验分为自动化检验(AOI)和人工复检两部分。AOI检测设备通过高清摄像头拍摄PCB图像,与标准图像进行对比,精准识别贴装偏移、漏贴、错贴、焊锡桥连、虚焊、锡珠残留等外观缺陷;对于AOI设备无法识别的细微缺陷(如引脚氧化、焊接裂纹),需进行人工复检,由专业检验人员借助放大镜或显微镜,对PCB表面进行全面检查。检验合格的产品进入下一环节,不合格产品需标记缺陷位置,进行返工处理。 3.2 电气测试 电气测试的核心是检测PCBA产品的电气性能,确保其符合设计要求,主要包括通断测试、绝缘测试、阻抗测试等。通断测试:检测PCB线路是否导通,有无断路、短路现象;绝缘测试:检测PCB基板的绝缘性能,避免出现漏电、短路等安全隐患;阻抗测试:检测关键线路的阻抗值,确保信号传输稳定。测试过程中,若发现电气性能异常,需排查缺陷原因(如焊接不良、元件损坏),进行返工后重新测试。 3.3 功能测试 功能测试是模拟PCBA产品的实际工作环境,检测其各项功能是否正常实现,是检验产品可用性的关键。测试流程:将PCBA产品接入对应的测试工装,按照测试方案,模拟实际工作场景,检测产品的输入、输出信号、运行状态、响应速度等各项指标;若产品功能不符合设计要求,需排查缺陷,返工后重新测试,直至功能达标。 3.4 成品包装 功能测试合格的PCBA产品,需进行成品包装,防止运输、存储过程中出现损坏、污染。包装流程:将PCBA产品放入防静电包装袋中,放入干燥剂,防止受潮;根据产品尺寸和数量,装入包装盒,标注产品型号、批次、生产日期等信息;包装盒外缠绕防静电膜,做好防护措施,确保产品在运输过程中不受挤压、碰撞,避免静电损坏。 四、加工流程注意事项 1. 环境控制:PCBA加工车间需保持洁净(建议洁净度≥10000级),温度控制在20-25℃,湿度控制在40%-60%,避免灰尘、湿度、温度对加工质量产生影响; 2. 防静电措施:操作人员需穿戴防静电服、防静电鞋、防静电手环,设备、工装需接地,避免静电损坏敏感元件(如芯片); 3. 工艺一致性:严格遵循预设的工艺参数,避免随意调整设备参数、焊锡膏型号、焊接温度等,确保加工流程的一致性,提升产品合格率; 4. 返工规范:对于不合格产品,需明确缺陷原因,制定返工方案,返工后需重新进行检验测试,确保返工后产品符合质量标准; 5. 追溯管理:建立完善的追溯体系,对每一批次的PCBA产品,记录物料来源、加工参数、检验结果等信息,便于后续质量追溯和问题排查。 总结:PCBA加工是一个严谨、细致的标准化流程,从前期的设计审核、物料准备,到中期的贴装、焊接,再到后期的检验测试,每一个环节都至关重要。只有严格遵循行业标准和工艺规范,把控好每一个关键节点,才能生产出品质稳定、性能可靠的PCBA产品,满足电子设备的使用需求。随着电子制造技术的不断升级,PCBA加工流程也在不断优化,智能化、自动化设备的应用,将进一步提升加工效率和产品质量,推动电子制造行业的高质量发展。
26-03-10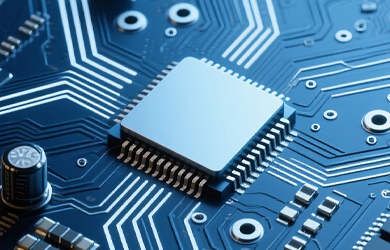
PCBA 与 PCB 的主要差异在于是否完成电子元器件的组装,二者在状态、组成及功能上存在本质不同 。 一、定义与状态: PCB(Printed Circuit Board):指裸板,仅包含绝缘基材(如玻纤环氧树脂)和导电铜箔线路,无任何电子元器件,不具备独立功能 。 PCBA(Printed Circuit Board Assembly):指成品板,是在 PCB 基础上通过 SMT 或 THT 工艺焊接了电阻、电容、芯片等元器件后的完整电路单元,可通电工作 。 二、组成结构: PCB:由基材、铜箔线路、丝印、阻焊层组成,是电子元器件的支撑体和电气连接载体 。 PCBA:由 PCB 裸板 + 焊接好的电子元器件 + 组装工艺构成,是电子设备的“大脑”和“血管网络” 。 三、功能属性: PCB:属于半成品或零部件,需进一步组装才能使用 PCBA:属于功能组件或成品,可直接集成到设备中实现特定电路功能,如手机主板、电脑显卡等 。
26-03-10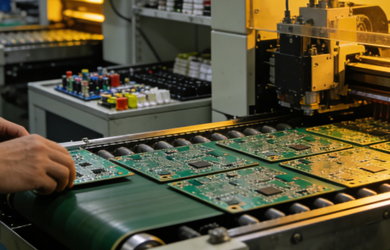
Copyright © 2026 佛山市智旭电子科技有限公司 All rights reserved